
故障診斷:同步帶劣化分級與案例分析
劣化分級與更換時機,以及從五個實際案例學習如何推論故障原因
故障型態
橡膠同步帶由背膠、芯線、齒膠與齒布組成。常見的故障型態如下,其中斷裂與缺齒是致命的故障,其他型態都是發展到斷裂或缺齒的過程。
| 故障型態 | 相關因素 |
|---|---|
| 齒根齒布裂紋 | 在適當條件下使用、皮帶達到壽命時的型態;也可能與張力不足、皮帶輪尺寸不適當、慣性力大有關。 |
| 背面裂紋 | 運轉發熱大、彎曲疲勞大,或環境嚴苛:溫度過低或過高、異物捲入、化學品附著、臭氧環境等。 |
| 齒根橡膠裂紋 | 過負荷、張力過大或不足、皮帶輪尺寸不適當、慣性力大等。 |
| 齒布磨耗 | 過負荷、張力過大或不足、皮帶輪尺寸不適當、慣性力大等。 |
| 斷裂、解體 | 上述故障持續發展,或因跳齒、皮帶爬上擋片造成。 |
劣化分級與更換時機
依背面裂紋、齒根齒布裂紋、齒根橡膠裂紋與齒布磨耗四種型態,把劣化程度分為 A~E 五級,達到 C 級時建議更換。
| 等級 | 背面裂紋 | 齒根齒布裂紋 | 齒根橡膠裂紋 | 齒布磨耗 |
|---|---|---|---|---|
| A | 長度未滿 3 mm 的微小裂紋。 | 齒根齒布起毛、泛白。 | — | 齒根齒布起毛、泛白。 |
| B | 長度 3 mm 以上、未貫穿全寬的裂紋。 | 部分齒根齒布沿皮帶長度方向斷裂。 | — | 緯紗(皮帶寬度方向)局部露出。 |
| C 建議更換 | 至少一處裂紋貫穿皮帶全寬。 | 齒根齒布一半以上斷裂。 | 齒膠出現細小裂紋。 | 緯紗完全露出。 |
| D | 裂紋遍布全寬,並往芯線方向延伸。 | 齒根齒布全部斷裂。 | 齒膠出現長度達齒寬一半以上的裂紋。 | 橡膠、芯線開始露出。 |
| E | 背膠局部剝離、脫落。 | 缺齒(齒部缺損、脫落)。 | 缺齒(齒部缺損、脫落)。 | 橡膠、芯線全寬露出。 |
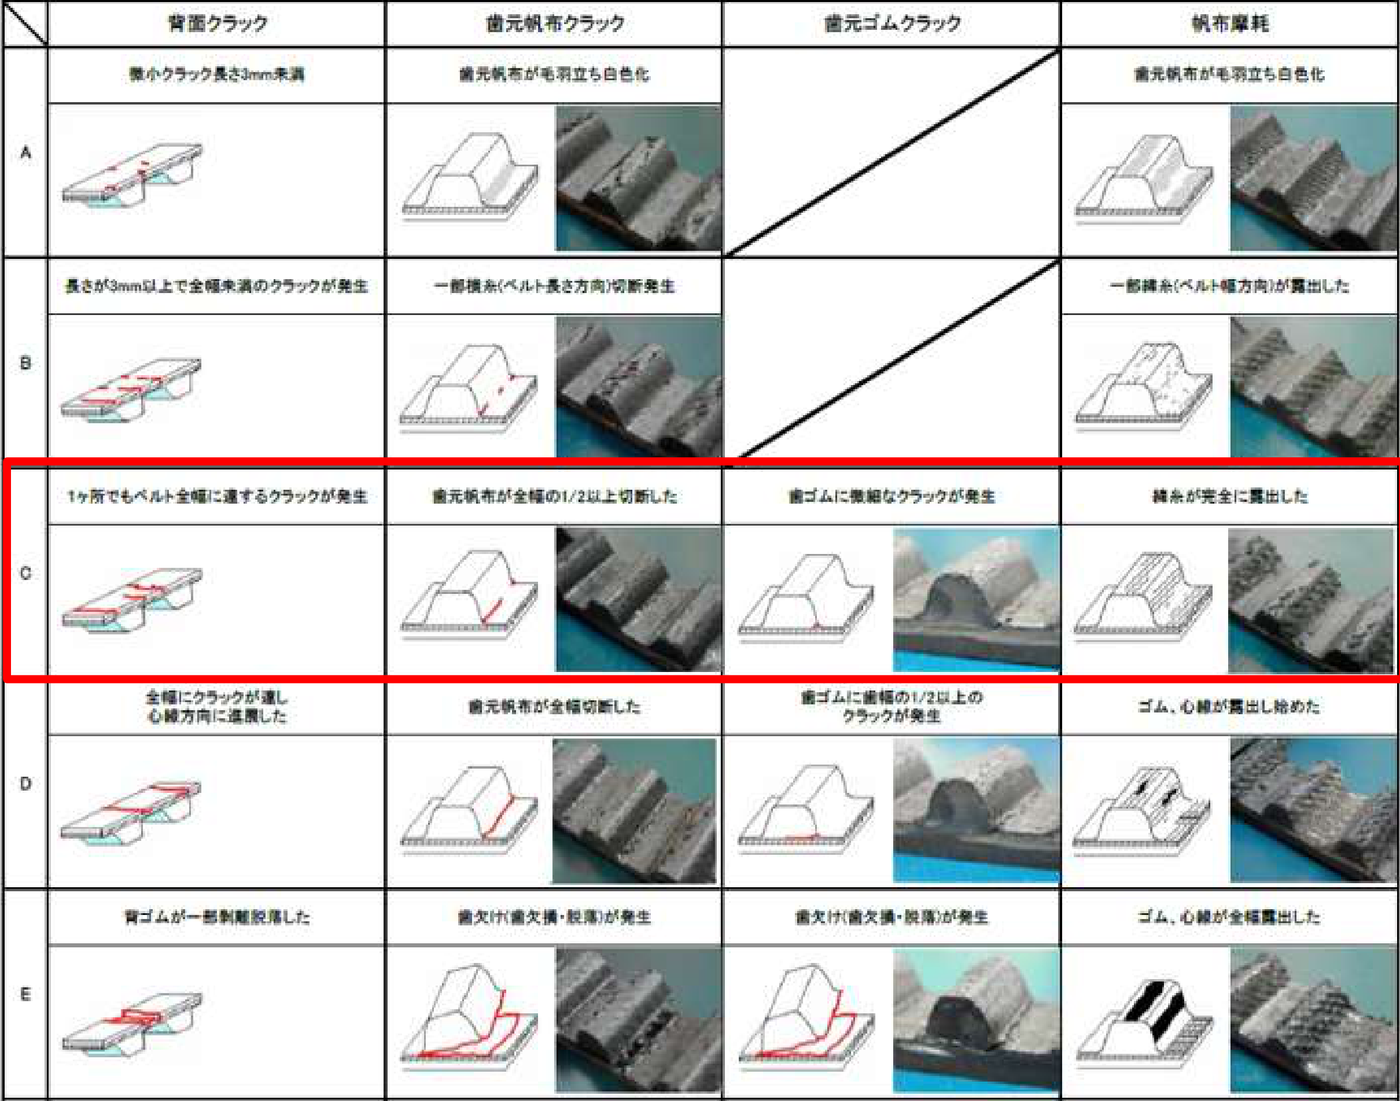
分級原圖(日文),欄位依序為背面裂紋、齒根齒布裂紋、齒根橡膠裂紋、齒布磨耗;紅框為 C 級(建議更換)。各級文字見上表。
找出原因的方法
分級表能判斷更換時機,但無法說明原因;即使故障型態相同,原因也可能不同。若不找出原因,換上的新皮帶往往再次提早損壞。下方案例以故障樹(FT)從結果往回推:先列出可能造成該故障的因素,再依皮帶上的證據逐一排除。
- 檢查整條皮帶:不要只看破損部位,未損壞的齒部、背面與側面同樣是線索。
- 蒐集使用資訊:使用環境、使用期間、安裝張力等。
- 量測物性:橡膠硬度、齒布剝離力、芯線黏著力、斷裂強度與新品比較,能區分油、熱與負荷造成的劣化。
- 每一項變化都要有合理解釋:候選原因必須能說明所有觀察到的現象,不能只符合其中一項。
- 檢討選型:反覆更換仍提早損壞時,可能是皮帶規格不符合使用方式或環境,應改選適合的皮帶。
案例 1:缺齒(跳齒)
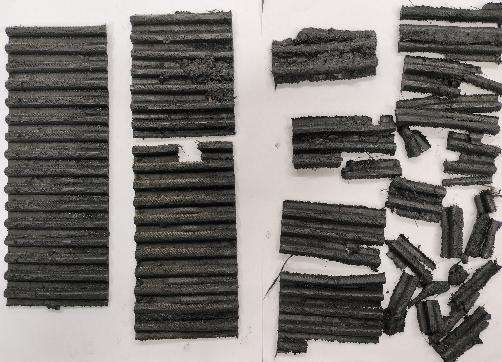
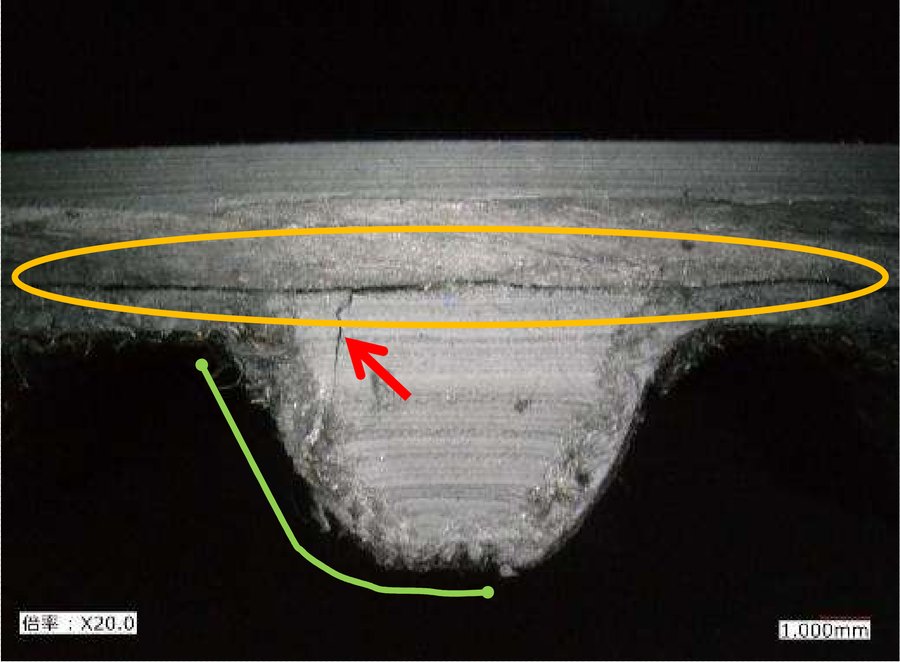
- 齒底沒有磨耗,排除「齒底磨耗大」的路徑,改查齒根裂紋的成因。
- 剝離與裂紋從芯線部位開始、磨耗集中在受壓面到齒頂:帶齒曾被擠出輪槽,判斷為跳齒。
- 再從跳齒的因素(皮帶輪不對心、齒部負荷大、安裝張力不足、環境)比對,原因指向安裝張力不足。
左:缺齒的故障樹;右:再往下追查跳齒的故障樹。依講座 FT 圖重繪(原圖日文);OR 閘表示任一下層事件成立,上層事件就可能發生。
案例 2:層間分離與缺齒(油分附著)
| 觀察或量測 | 判讀 |
|---|---|
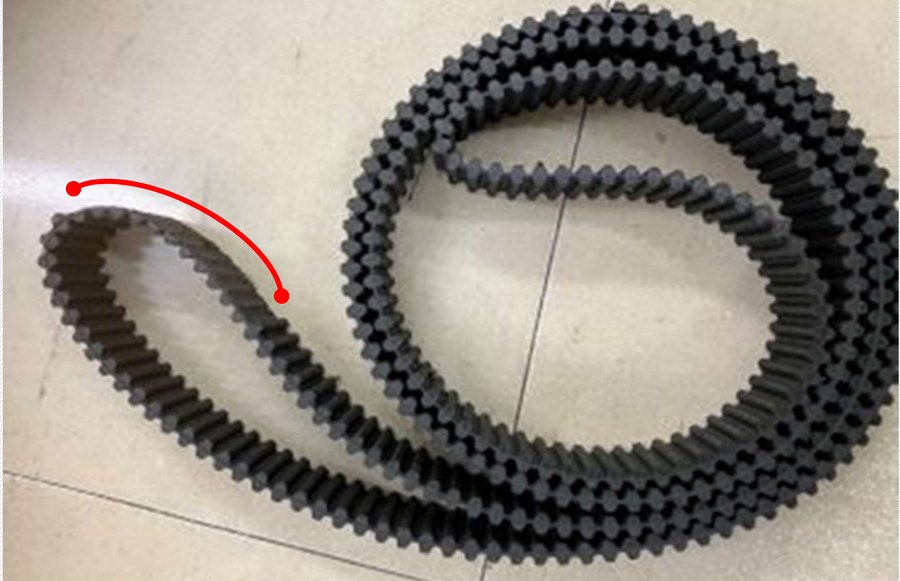
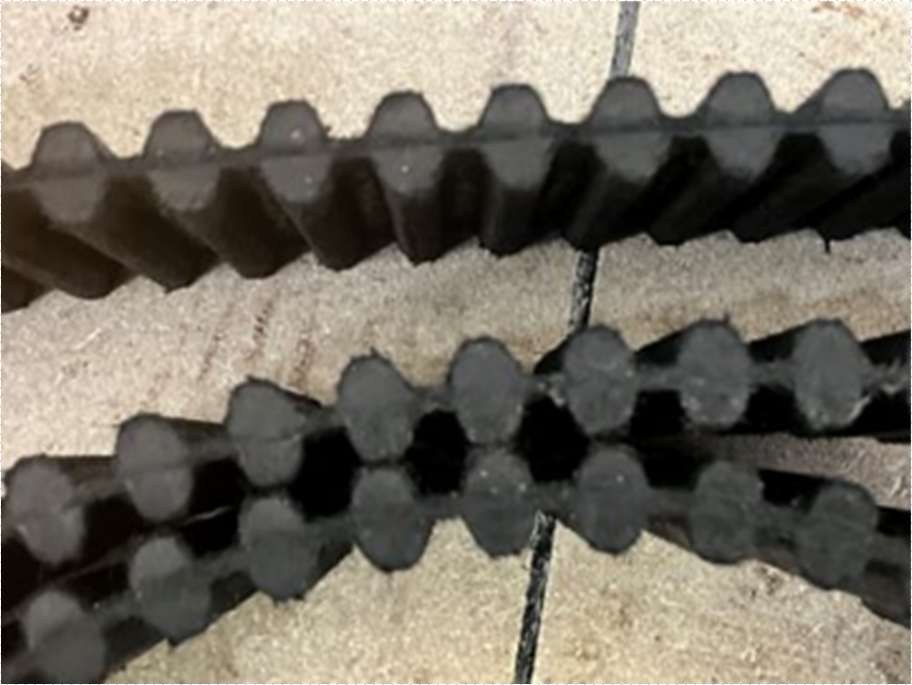
| 齒布磨耗輕微 | 不是高負荷或跳齒造成的破損。 |
| 整體附著油分 | 橡膠為 CR,耐油性較弱。 |
| 橡膠硬度下降 | 油分使橡膠膨潤。 |
| 齒布剝離力下降 | 齒布與橡膠的黏著力下降。 |
| 芯線黏著力下降 | 芯線與橡膠的黏著力下降。 |
案例 3:層間分離(過負荷)
| 觀察或量測 | 判讀 |
|---|---|
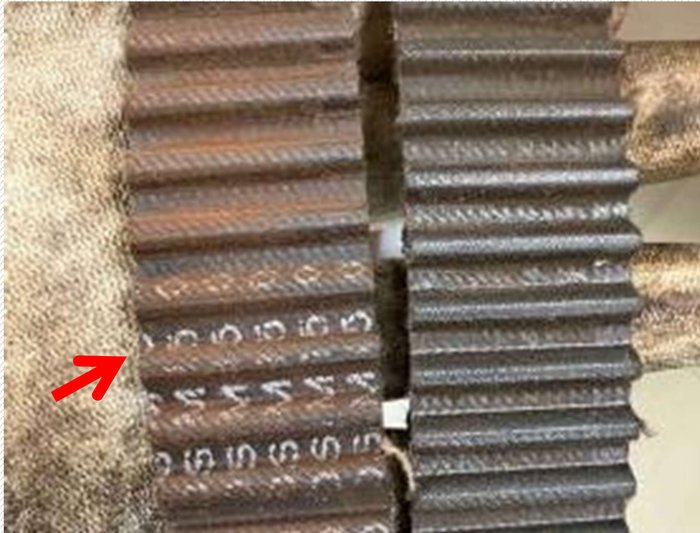
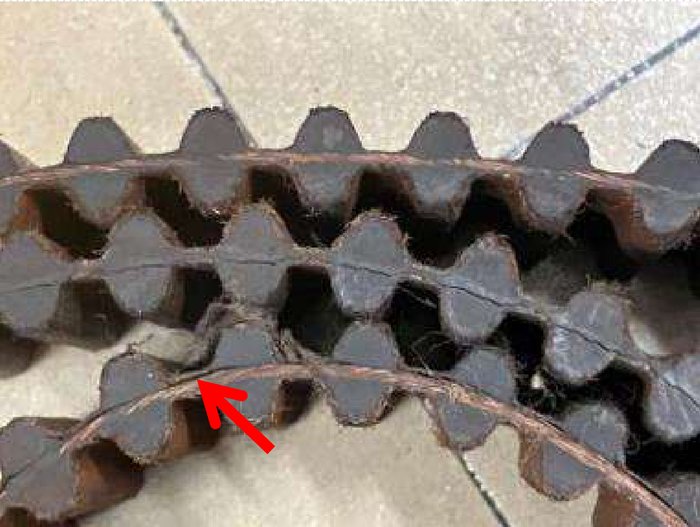
| 齒布磨耗 | 負荷過高?張力不適當? |
| 類似鏽的附著物 | 是鏽,還是微動磨耗(fretting wear)的磨耗粉? |
| 局部層間分離,有油分附著 | 黏著力是否下降? |
| 橡膠硬度上升 | 反覆彎曲發熱或高溫環境。 |
| 芯線黏著力與新品相當 | 破損部位以外沒有問題,油分沒有造成影響。 |
進一步確認:不是在高溫環境中使用,皮帶輪也沒有生鏽。雖然皮帶沾了油,油分並不是原因。
案例 4:一直線斷裂(折彎)
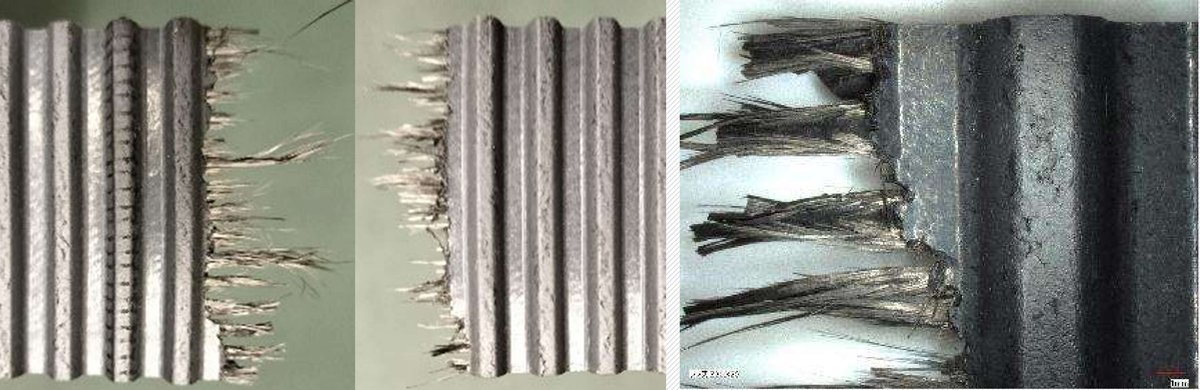
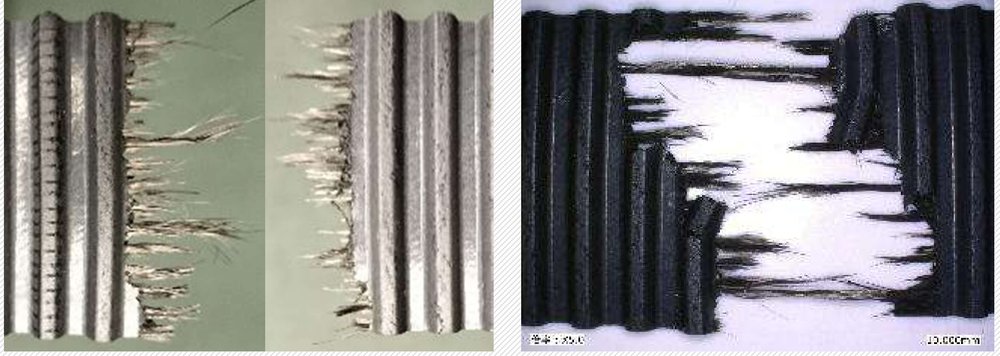
斷裂的 FT 分為「應力過大」(應力集中、安裝張力過大、過負荷、衝擊負荷、跳齒)與「芯線強度下降」(劣化損傷、彎曲疲勞)兩條路徑。本例磨耗輕微、沒有過負荷跡象,排除應力過大,改查芯線強度下降;整齊的一直線斷口指向折彎。就像沒有剪刀時,先把紙折出摺痕再撕,紙就會沿直線裂開。
斷裂的故障樹,依講座 FT 圖重繪(原圖日文)。原圖以紅框標出劣化損傷與彎曲疲勞兩項待查;「折彎」是再從斷口形貌判定的結果。
案例 5:斷裂與背面裂紋(高溫環境)
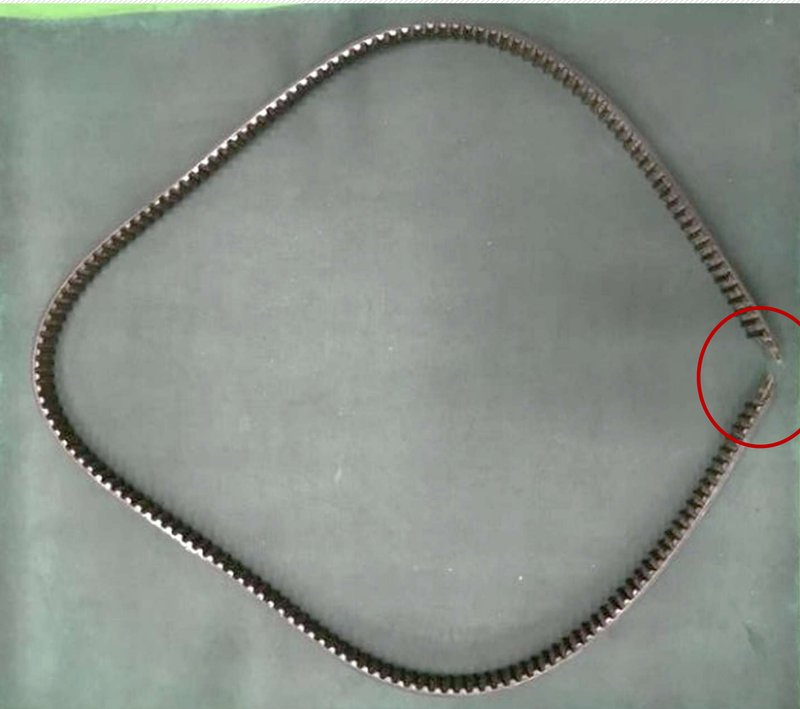
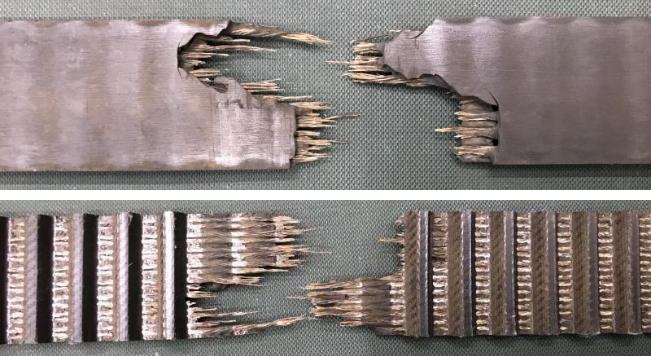
| 觀察或量測 | 判讀 |
|---|---|
| 不是折彎造成的斷裂 | 衝擊負荷? |
| 背面裂紋 | 橡膠硬度上升?高溫環境? |
| 齒底與受壓面磨耗 | 張力過大?負荷或負荷變動過大? |
| 橡膠硬度上升 | 反覆彎曲發熱或高溫環境。 |
| 斷裂強度低於規格 | 芯線已劣化。 |
本例先以案例 4 的斷裂故障樹重新檢查應力過大與芯線強度下降兩條路徑;皮帶曾有齒布磨耗,因此再查齒布磨耗的故障樹,結果齒底磨耗大與齒部磨耗大兩條路徑都符合。
齒布磨耗的故障樹,依講座 FT 圖重繪(原圖日文)。
「安裝張力過大」與「負荷變動大」也是候選原因,但都無法解釋橡膠硬度上升。
背面裂紋的判別
背面裂紋可能來自低溫、臭氧或高溫,可由裂紋的方向與橡膠硬度的變化區分。低溫與高溫的裂紋外觀相似,要靠硬度判斷。
延伸閱讀
參考資料
Bando 技術講座《從實例學習:齒形皮帶故障對策》(實例から学ぶ!歯付ベルトの故障対策,2025 年 9 月)。背面裂紋的橡膠硬度取自講座資料內嵌的原始表格。