全電式射出成型機
承受鎖模力的高負荷同步帶,兼顧注塑與頂出的定位精度
產業概覽與主要需求
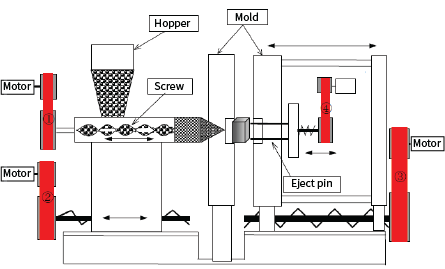
相較傳統油壓式,採用伺服馬達控制的全電式射出成型機潔淨、低噪音、低能耗、高精度、高產能,是射出成型設備的發展趨勢。傳動皮帶需要因應:
開閉模(Clamping)承受鎖模力的高負荷
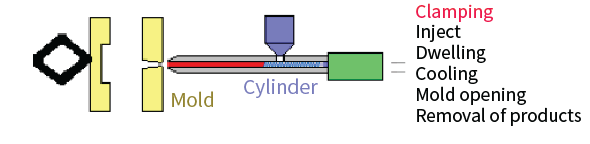
注塑(Injection)與頂出(Ejection)所需的定位精度
推薦同步帶比較
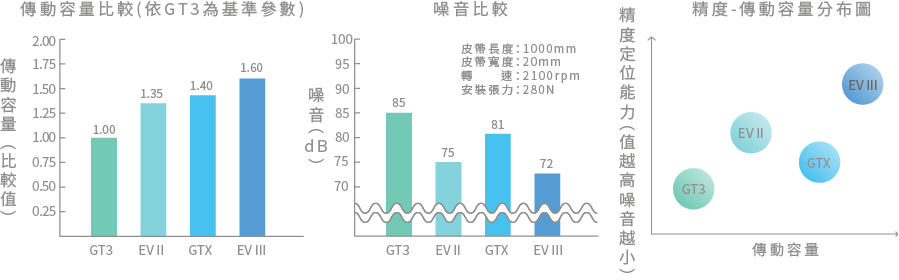
承受高負荷可選 Gates PowerGrip GT3、GTX 與 Bando Ceptor-X;需要更安靜與更高定位精度時,可選 Gates PowerGrip EVII、EVIII。
| 產品系列 | GT3 | EV II | GTX | EV III |
|---|---|---|---|---|
| 橡膠膠料 | 氯丁橡膠(CR) | 氯丁橡膠(CR) | 改良氯丁橡膠(CR) | 氫化丁腈橡膠(H-NBR) |
| 芯線 | 玻璃纖維 | 強化玻璃纖維 | 強化玻璃纖維 | 碳纖維 |
| 齒布 | 尼龍 | 尼龍 | 強化尼龍(SilentDrive®) | 強化尼龍 |
| 噪音(dB) | 85 | 75 | 81 | 72 |
| 耐溫(°C) | -35~100 | -30~100 | -30~100 | -40~120 |
| 傳動容量 | 1.00(基準) | 1.35(GT3+35%) | 1.40(GT3+40%) | 1.60(GT3+60%) |
| 適用機型 | 低噸位機型,表現優良且較經濟 | 中噸位機型;EV 齒型定位精準、低噪音 | 中高噸位機型;傳動容量高、低噪音,GT 齒型技術成熟,皮帶長度可精確相容各大機台 | 高噸位機型;最高承載與傳動能力、壽命長、高精準定位、低噪音 |
皮帶的精準定位能力越強,產生的噪音越小。
改用高負荷同步帶縮減寬度
由一般 HTD 改為 Gates PowerGrip GT3/GTX,可大幅縮減皮帶寬度。下例中,原設計 HTD 14M 寬 170 mm,改用 GTX 只需 55 mm。
| 傳動 | HTD 14M | PGGT3 14MGT | PGGTX 14MX |
|---|---|---|---|
| 節距(mm) | 14 | 14 | 14 |
| 皮帶輪齒數 | P32/P64 | P32/P64 | P32/P64 |
| 皮帶輪直徑(mm) | 142/285 | 142/285 | 142/285 |
| 皮帶寬度(mm) | 170 | 85 | 55 |
| ODR | 1.3 | 1.5 | 1.3 |
Bando Ceptor-X 同樣可縮窄皮帶:S14M 在相同條件下,HP-STS 需 80 mm,Ceptor-X 只需 40 mm;傳動容量為 Ceptor-VI 的 1.2 倍以上,官方用途包含射出成型機。
應用實例
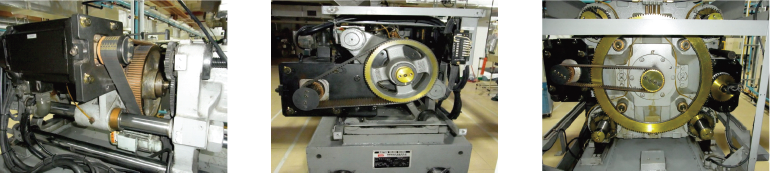
全電式射出成型機上的三組伺服馬達傳動:上排為馬達,下排為連接的齒輪。
加料
射膠
開合模
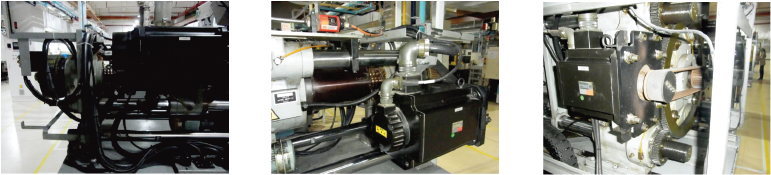
加料馬達與連接齒輪
射膠馬達與連接齒輪
開合模馬達與齒輪